从 PCB 选材到 AA 锁焦:CMOS 模组同轴度与平整度的全链路拆解
作者:LLY · 首发于微信公众号 原文链接:https://mp.weixin.qq.com/s/_g1WhFePeQmNBsyXbyUbKQ
之前解决了 IMX678 sensor 暗光下图像质量的问题,BLC 量化的数据也正常,以为万事大吉,但是批量对焦又出现问题。我总结了有如下三个:
- 我们要求看清楚 30 米的物体,但是模组厂每次在工厂调好焦距以后拿给我们测试,却没对清;
- 第二个问题是对焦一边清晰,另一边不清晰;
- 我们已经把镜头调好焦距,并且打了 UV 胶,但是后面再测试居然跑焦了。
今天不说对焦原理,以及工厂 AA 工艺的问题,重点说一下和硬件相关的板材如何保证同轴度。特此记录,方便我后续查阅,我觉得可能也会对大家有帮助。之前的文章如下:
一、板子不平,Sensor 就永远装不平
在摄像头模组的生产与组装中,同轴度与平整度是决定成像质量的”生命线”。
一旦 Sensor 表面出现微小倾斜,或者光轴与 Sensor 几何中心偏离,最直接的表现就是边缘清晰度骤降、画面四周像散不均、MTF 测试不过。
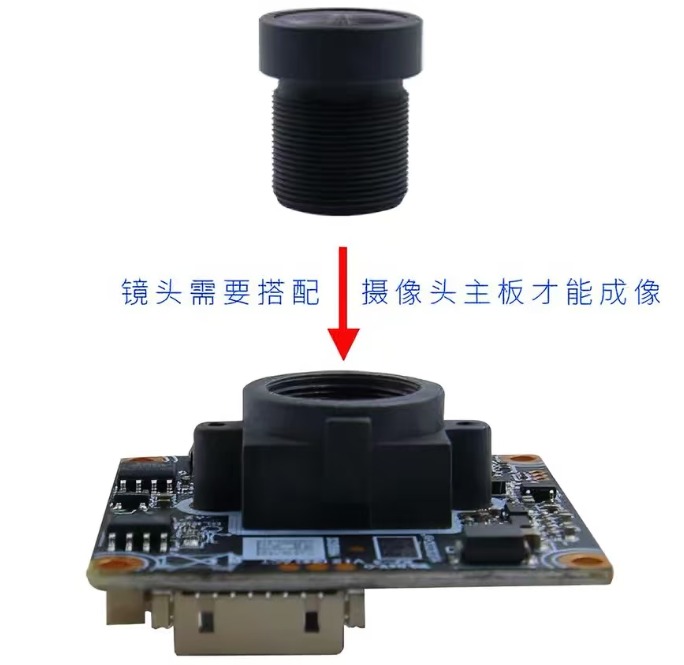
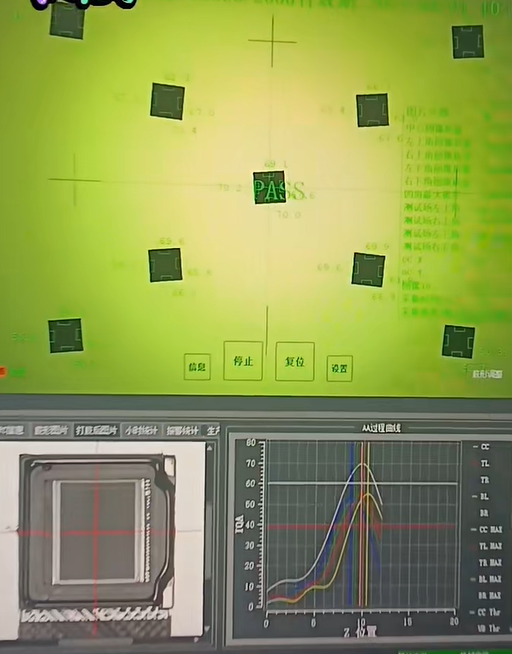
根据上图的组装方式,我们从下往上去看,第一个就是 sensor 贴装。
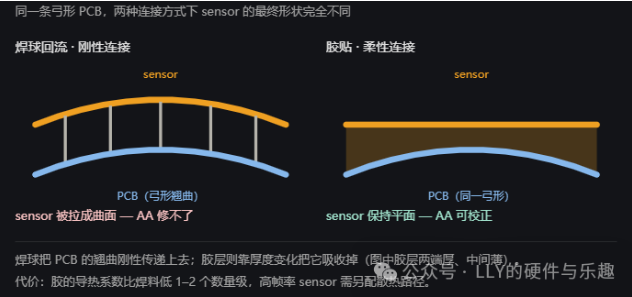
要保证 Sensor 的平整度,根底在于 PCB/FPC 基板的平整度。所以贴片过程中回流焊的高温考验,是平整度失控的第一关。
- 板材选用 High-Tg(Tg 170 及以上)
-
回流焊峰值温度通常在240℃~260℃,若使用常规低Tg板材,基板在高温下玻璃态软化,极易产生弓曲和扭曲。
-
采用 Tg170 高耐热板材,能显著提高PCB的抗高温热形变能力,保证Sensor贴片焊接降温后的全局平整度。
- 表面处理工艺(ENIG vs. ENEPIG)
-
常规贴片(化金工艺 ENIG): 焊盘平整度好,抗氧化能力强,适合大多数SMT回流焊方案。
-
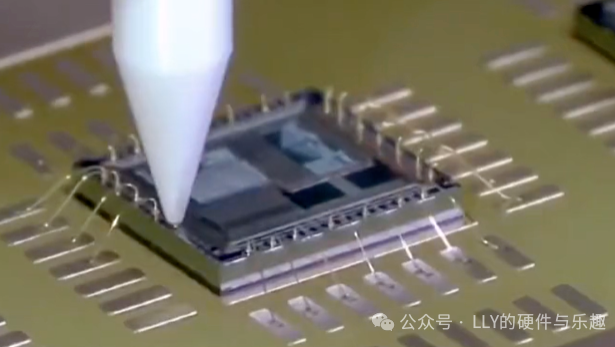
金线打线(Banding): 如果Sensor是COB(Chip on Board)制程,需要打金线,必须采用化学镍钯金(ENEPIG)工艺。
-
钯层不仅能阻挡镍向金层的迁移,避免出现“黑盘”现象,还能大幅提升引线键合的结合力与可靠性。
- 其他可能导致板子变形的原因
-
锡膏印刷厚度不一致——因单边锡量过多形成回流焊后的“虚浮”与倾斜;
-
叠层不对称——顶层残铜率 80%、底层 20%,过炉后板子像一张拉紧的弓;
-
无脑减薄——1.6 mm 减到 0.8 mm,抗弯刚性按立方律掉到 1/8;
-
细长拼板——弓弯主要沿长轴发生,方形拼板明显更稳;
-
裸板受潮——按 IPC-J-STD-033 烘板(105℃ × 1 h 起),否则过炉直接爆板。
二、机械定位:镜头与镜座的导向配合
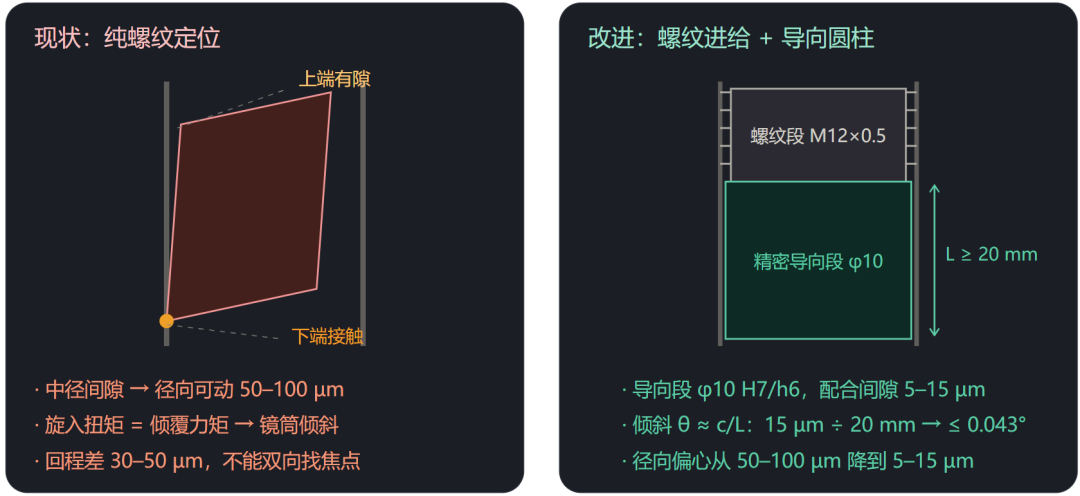
镜头(Lens)在拧入或装入底座(Holder)时,螺纹公差或安装间隙往往会导致光轴倾斜。
- 引入导向螺纹(Guide Thread / 导向止口)
-
普通螺纹配合存在间隙,在旋入初期容易产生偏角或轴心歪斜。
-
结构设计上,建议在螺纹前段增加一段无螺纹的圆柱导向段,或者设计双向精确定位止口。先通过圆柱导向完成同轴定心,再进入螺纹啮合,大幅消除光轴机械偏角。
- 配合公差优化
- 严格控制螺纹外径、中径与底座内孔的配合公差,避免因间隙过大导致镜头在轴向受力时晃动。
三、组装与调焦:行程预置与 AA 工艺锁定
传统机械对焦(Fixed Focus 直接拧到底)很难补偿 PCB、SMT 以及镜片注塑累积的微小公差。
引入 AA(Active Alignment,主动对准) 是高像素模组的必然选择。那么 AA 的装配顺序是什么——是先把镜头和底座固定,还是先把底座和 sensor 板固定?
最后被固化的那个界面,才是被主动对准的界面。
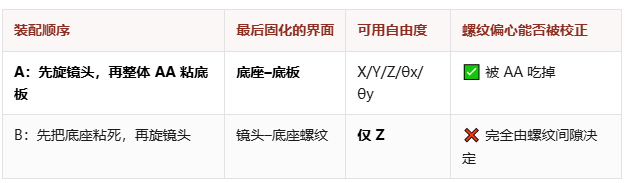
详细装配流程
- 预组装
- 把镜头旋入到底座中,调整到理论标称后焦(BFL)的机械行程范围内。这一步叫“粗对焦”。
- 镜头与底座点胶固化(AA 前)
-
在螺纹缝隙处点胶(通常用厌氧胶、UV胶或热固化胶)锁定,让镜头和底座成为一个刚性整体。
-
为什么要留行程裕量? 目的就是保证这个整体组件进入AA设备时,底座底部与PCB之间的胶水间隙(俗称胶厚,通常设计在 0.15-0.3mm)刚好处于机械臂的正负调整中位。
- AA 动态校准
-
底座底部或PCB焊盘边缘先预点好AA专用结构胶(UV+热双固化胶)。
-
AA设备在镜头点亮成像的状态下,实时采集并计算全图多个视场(ROI)的 MTF值。
-
AA机械手夹持住“镜头+底座总成”,在 6个自由度(X, Y, Z,θx,θy,θz 上进行微米级微调,动态消除前面所有工序累积的倾斜与偏心,直接让Sensor靶面与镜头焦平面达到物理意义上的最佳贴合。
- 底座与 PCB 固化
- AA调整完毕后,点胶 → UV 预固化 → 复测 → 终固化 → 100% 复测。分步固化,检查固化过程中的偏差。
四、锁死固化:点胶工艺与应力控制
前面好不容易通过 AA 调整到了最佳 MTF 位置,如果胶水固化时产生形变拉扯,前面的努力就会前功尽弃。
- 胶水性能选择
-
低收缩率与低内应力: 选用固化体积收缩率小(通常要求 <1.5%甚至更低)的UV+热固化双重固化胶水。
-
耐高温与低衰减:镜头模组工作环境温度范围广,胶水需具备良好的耐温性与耐老化性,防止高温下胶体软化或蠕变导致焦距漂移。
- 点胶方式:杜绝单边受力,采用对称点胶
- 严禁非对称出胶: 如果从单侧打胶,胶水固化收缩时会产生单向拉扯力,直接将镜头拉偏。
- 多点对称或环形连续点胶: 推荐采用4 点均布(90° 间隔)打胶,先点 180° 的对侧两点、预固化,再点另外一对。分两次固化,让收缩力矩自己抵消掉。
- 固化工艺控制
- UV 胶在照不到紫外的阴影区(螺纹根部、结构背面),仍会靠残余引发剂缓慢反应,几小时到几天才收缩到位。
- 采用UV + 热双固化胶,先在数秒内以极小形变锁定相对位置,再进烤箱进行低温长烤完成热固化,把暗固化应力”彻底释放掉。
五、写在最后
并不是出图就万事大吉,批量生产的一致性才是大头。
以上关于 sensor 模组的同轴度与平整度控制,很细,大小模组厂也许由于成本或者周期考虑并一定是最优解。
但我想起了苹果总裁特努斯在当工程师时说过的一句话,“这也许不正常,但却是正确的”。
最后汇总下上面信息:
- PCB 端: 选 Tg170 + 控表面工艺(ENIG/ENEPIG),稳住底座平整度;
- 机构端: 增加导向螺纹与止口,规范机械同轴度;
- 组装端: 预置行程 + 6 轴 AA 工艺,算法动态补偿几何偏差;
- 固化端: 耐温低收缩胶水 + 严格对称点胶,防止应力回弹拉倾。
把控好这 4 个环节,无论是高像素手机模组、车载环视还是安防高清镜头,良率与光学一致性都会得到显著提升。
上面开头三个问题的第一个——对焦为什么总是反复,待我梳理下后面再讲。
往期文章(公众号)
- 自举电路接着说,自举稳压器 BSTREG 在芯片内部是如何工作的
- 磁传感器 TLE5012 的位置怎么放,我们应该如何考虑
- 浩瀚 iSteady X 手持云台方案,电机一拖三,角度线性霍尔
- 机器上电没反应,输入电容短路,电源输入接口防护我做了如下四点设计
- MOS 管做开关,在低温下出现无法开启问题的原因分析
- 索尼图像 sensor 芯片 IMX678 调试过程遇到的两个问题
- 开源 | 云台主控板设计原理图分享:附 Gitea 开源地址连接
- 为什么 pocket 云台开机要”上下左右乱甩”?揭秘电机里的”寻位”黑科技(一)
- 为什么 pocket 云台开机要”上下左右乱甩”?揭秘电机里的”寻位”黑科技(二)
关于作者:硬件工程师”源哥”,多年硬件产品实战经验,在这里分享硬件开发干货知识,帮你少走弯路。